


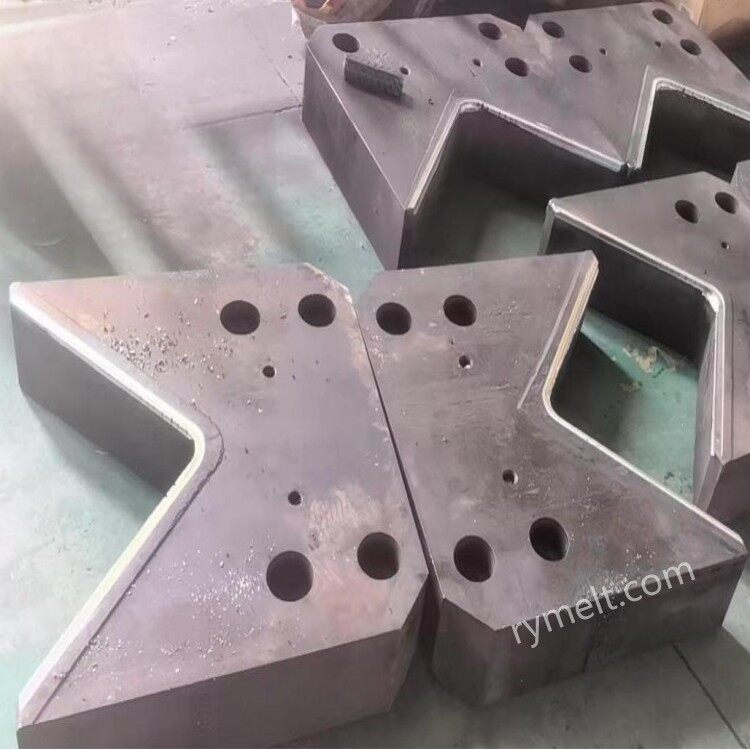
Vanligt använda material
Varmarbete formstål:
H13 (4Cr5MoSiV1): hög-temperaturhållfasthet, värmeutmattning (800 ~ 1000 grader), bra slitstyrka, lämplig för hög-belastningsskjuvning.
5CrNiMo: utmärkt seghet, slagtålighet, lämplig för frekventa skjuvförhållanden.
Speciallegeringar:
Höghastighetsstål (som W6Mo5Cr4V2): hög hårdhet (HRC 60~65), men sprött, måste optimera värmebehandlingsprocessen.
Nickel-baserade legeringar: hög-temperaturoxidationsbeständighet (över 1100 grader), används för skjuvning av rostfritt stål och andra hög-legerade ämnen.
Ytbeläggningsteknik:
Tungsten Carbide (WC) beläggning: Förbättra kantnötningsmotståndet, livslängd på 30% ~ 50%.
Titanium Nitride (TiN) beläggning: Minska friktionskoefficienten, reducera adhesiv oxiderad hud.
Prestandaindex
Hög temperaturhårdhet: bibehåll HRC 45~50 vid 800~1100 grader (undvik uppmjukning och deformation).
Termisk utmattningsbeständighet: tål frekventa varma och kalla cykler (skjuvning av hög-temperaturämne → kylning) utan sprickor.
Slitstyrka: minska kantslitage orsakat av friktion med högtemperaturämnen.
Seghet: för att förhindra flisning eller brott under skjuvbelastning.
Bladets struktur och design
Kantform
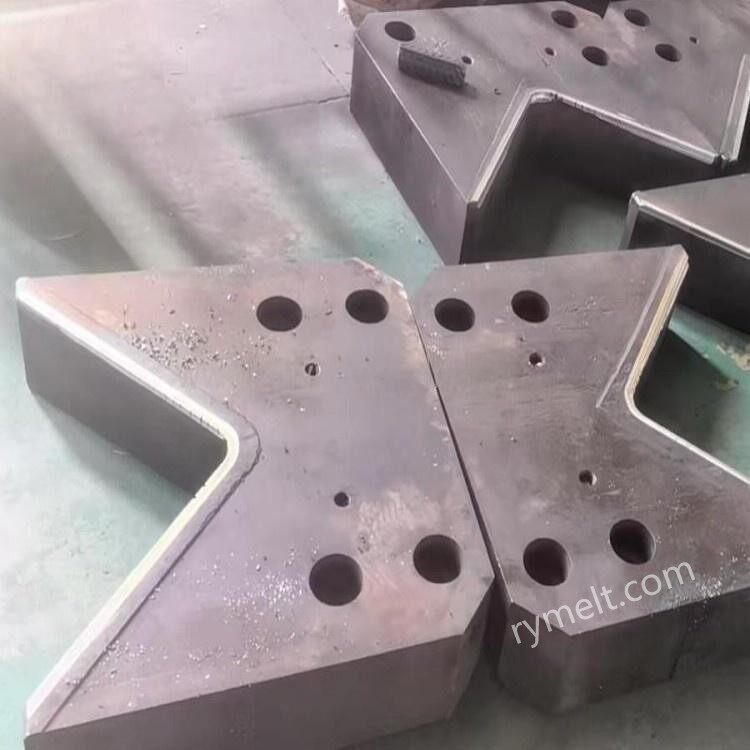
Platt kant: lämplig för ämne, platta, skjuvkraftsfördelningen är enhetlig.
Fasad kant (5 grader ~ 15 graders lutning): minska den maximala skjuvkraften, lämplig för ämne med stor sektion.
Kombinerad egg: den övre kniven är fasad, den nedre kniven är platt egg, vilket balanserar effektivitet och energiförbrukning.
Geometriska parametrar
Bladtjocklek: 80 ~ 200 mm (valt enligt kravet på skjuvkraft, tjockt blad har starkt motstånd mot deformation).
Skäreggens vinkel: 75 grader ~90 grader (ju mindre vinkel, desto mindre skjuvkraft, men slitstyrkan minskar).
Kantfas: 0,5~2mm (minska spänningskoncentrationen, förhindra flisning).
Dagligt underhåll
Kylsmörjning: spruta vattenbaserat-kylmedel efter klippning (undvik bladtemperatur över 300 grader).
Rengöring av oxiderad hud: ta regelbundet bort järnoxidhuden som fastnar på bladets yta (för att förhindra att eggen skrapas).
Slitageövervakning: kontrollera slitaget på skäreggen varje skift (mer än 3 mm behöver repareras och slipas eller bytas ut).
Kantslipning: Använd CNC-slipmaskin för att reparera eggen efter slitage för att bibehålla kantens vinkel och rakhet.
Vårt företag har många års erfarenhet av produktion och marknadsföring av hydrauliska klippblad och vi har professionell teknisk personal som kan producera och bearbeta efter kundernas individuella behov. Ovanstående parameterdata kan användas som referens, om du har specifika behov är du välkommen att kontakta oss.


